鐵粉配重塊壓塊機關鍵選型要點市場參考價格
作者:銘澤液壓 來源:銘澤液壓 時間:2026-9-4 17:04:01 點擊次數:302
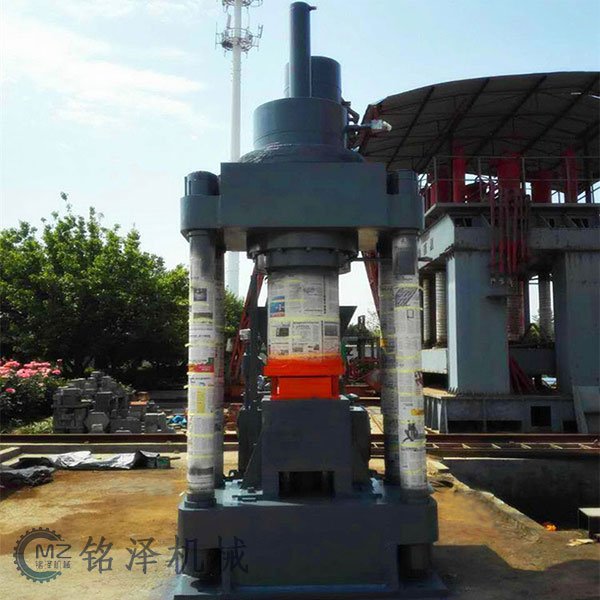
全自動鐵粉配重塊壓塊機是一種將鐵粉、鐵屑、鋼渣、氧化皮等含鐵廢料,通過液壓冷壓或熱壓工藝一次模壓成型為高密度配重塊的專用設備。與普通鐵屑壓塊機相比,配重塊機型噸位更大、模具尺寸更大、產品精度更高,成型后的配重塊可直接用于電梯、工業設備等配重場景。
工作原理
設備采用液壓驅動系統,通過大噸位主缸對模具腔內的鐵粉/鐵屑施加高壓,一次模壓成型為規定形狀和重量的配重塊。根據工藝不同分為兩種路線:
- 冷壓成型:適用于鐵屑、鐵粉等原料,無需加熱,通過300~1000噸級液壓壓力直接壓制,餅塊密度可達≥5.2~6.2 T/m³,無需添加粘合劑
- 熱壓成型:將廢固金屬(鋼渣、氧化皮、鐵粉、粒子鋼等)經高頻加熱后放入模具,在1000~5000噸級液壓機中一次模壓成型,成型后密度高、硬度強、好上磁
全程采用PLC全自動控制,自動完成布料、壓制、保壓、脫模、出塊等工序,可實現無人化操作。
核心用途
- 電梯配重塊生產:替代傳統鑄造工藝,將鐵粉/鐵屑直接壓制成電梯配重塊,成本低、效率高
- 固廢金屬回收利用:處理鐵屑、鋼渣、氧化皮、粒子鋼等廢料,實現資源再生
- 工業設備配重:為起重機械、平衡裝置等提供標準化配重塊
- 降低熔煉損耗:壓塊后密度高,回爐時沉入爐底快,氧化燒損率大幅降低
典型機型與參數
| 參數 | 小型(冷壓) | 中型(冷壓) | 大型(熱壓/冷壓) |
|---|---|---|---|
| 主缸壓力 | 1800~2500 KN | 3140~5306 KN | 800~5000 噸 |
| 餅塊密度 | ≥5.2 T/m³ | ≥5.5~6.2 T/m³ | ≥5.5 T/m³ |
| 餅塊重量 | 1.5~3 kg | 3~10 kg | 2.5~100 kg |
| 產能 | 3~4 塊/分鐘 | 4~6 塊/分鐘 | 按班次8~20噸 |
| 電機功率 | 15~22 kW | 30~37 kW | 45 kW×4 或更高 |
| 控制方式 | PLC自動/手動 | PLC全自動 | PLC全自動+遠程監控 |
關鍵選型要點
- 配重塊規格要求:明確所需配重塊的形狀(圓形/方形)、尺寸和單塊重量,直接決定模具規格和所需噸位
- 原料類型:純鐵粉適合冷壓;含鋼渣、氧化皮等雜質較多的原料建議熱壓工藝,成型質量更好
- 日產量需求:決定設備噸位和自動化配置等級,大批量生產建議選用1000噸級以上機型
- 含油/含水情況:鐵屑類原料含切削油較多時,需配套脫油機,甩干后含油率控制在5%以下
- 模具材質:高鉻合金或工具鋼模具,耐磨性和使用壽命差異較大
- 四柱式 vs 立式結構:四柱式定位精度高、適合精密配重塊;立式結構緊湊、占地小
市場參考價格
根據2026年的市場信息:
- 小型冷壓機(1800~2500 KN級):約8萬~15萬元
- 中型冷壓機(3000~6300 KN級):約15萬~30萬元
- 大型機(1000噸級以上,含熱壓機型):約20萬~50萬元+,具體取決于噸位和配置
大型定制機型(如1500~5000噸熱壓配重塊成型機)通常需要向廠家詢價。
上一篇:
粘土液壓壓塊機選購要點
下一篇:沒有了
產品展示
河南省杜甫機械制造有限公司
公司地址:河南省鞏義市站街開發區
公司電話:0371-64422067
手機號碼:18624915999
公司郵箱:dufujx@foxmail.com
公司網址:http://www.zjbii.cn
手機版 備案號:豫ICP備12007906號-8